 冲压
 河北豪仕多橡塑科技有限公司SEALS · RUBBER WHEELS · STAMPING
咨询与报价0319-438 6168
河北豪仕多橡塑科技有限公司SEALS · RUBBER WHEELS · STAMPING
按图纸或样件定制时,需提供装配尺寸、介质、温度与批量。常规规格可直接对照下方型号表。
索取报价与样品汽车支架类零件的核心要求是尺寸链稳定。支架往往要连接两个不同系统的部件,孔距错 0.3 毫米,装车时就可能出现异响或装配应力。HS-CY1350 按 PPAP 流程组织:模具验收、首件全尺寸、小批试装、量产过程控制。
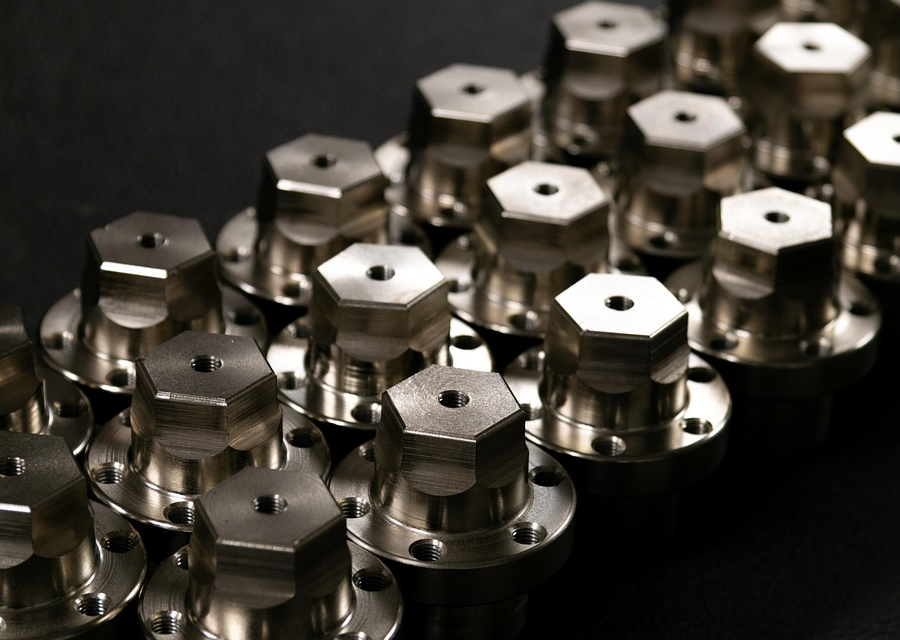
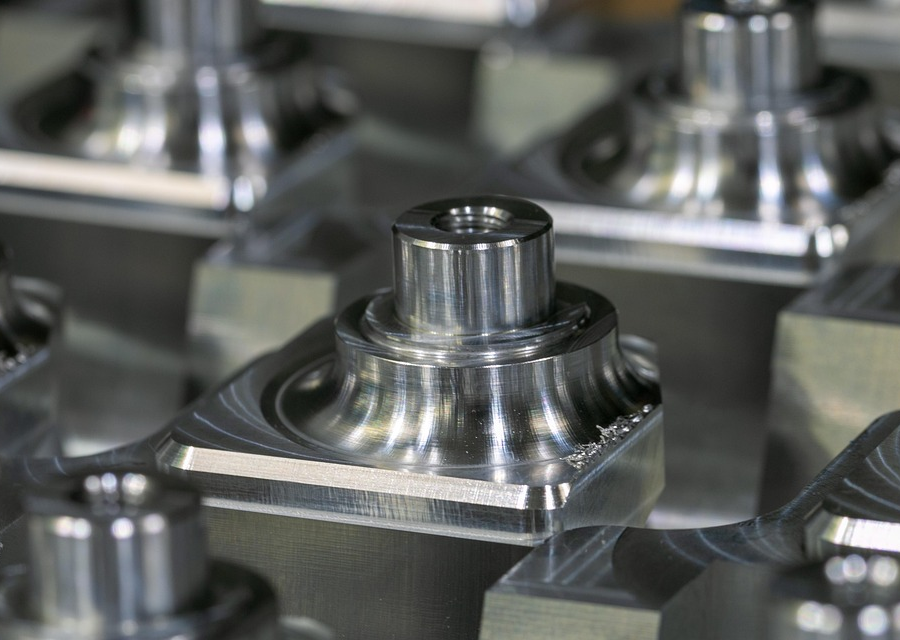
工艺覆盖落料、冲孔、成形、机器人焊接、校正、抛丸与涂装前处理。材料以 1.5 至 4 毫米冷轧板与镀锌板为主,也可做高强钢与铝合金支架。
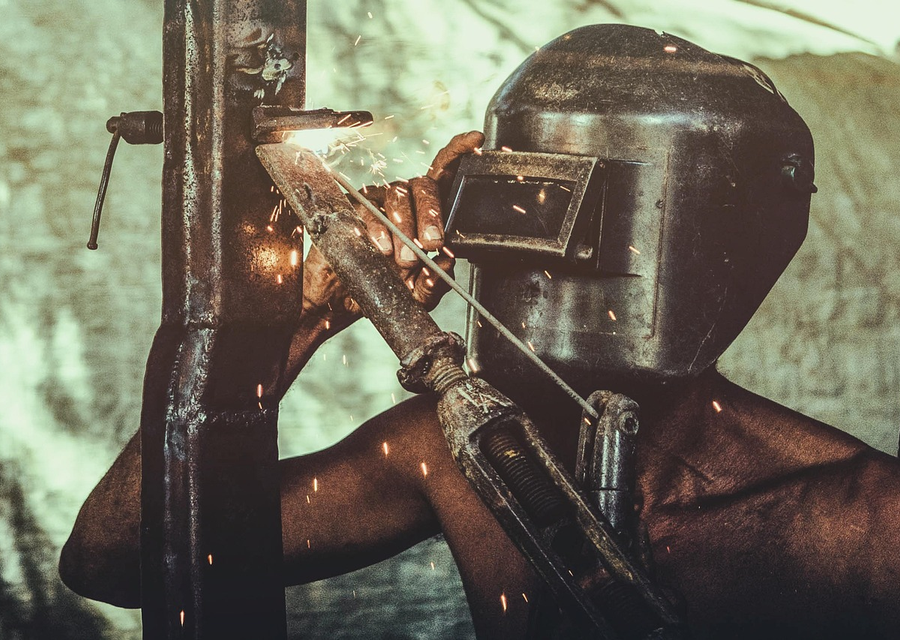
焊接变形是这类件最常见的失效模式。豪仕多对焊接总成做焊接工装定位,焊后自然冷却再校正,关键孔位用检具逐批抽检,避免热变形带来的孔位偏移。
| 产品型号 | HS-CY1350(按图号) |
|---|---|
| 材料 | Q235、SPCC、高强钢、6061 铝 |
| 料厚 | 1.5 至 4.0 mm |
| 工艺 | 冲压成形、机器人焊接、校正、抛丸 |
| 孔位公差 | ±0.15 mm(关键孔 ±0.08 mm) |
| 焊接方式 | CO2 保护焊、点焊、机器人弧焊 |
| 表面处理 | 电泳、喷塑、镀锌 |
| 检验 | 检具抽检 + 三坐标首件 |
| 包装 | 专用周转架,防磕碰 |
| 型号 | 材质 | 料厚 mm | 工艺 | 表面处理 |
|---|---|---|---|---|
| HS-CY1350-A | Q235 | 2.0 至 3.0 | 冲压 + 焊接 | 电泳 |
| HS-CY1350-B | SPCC | 1.5 至 2.5 | 冲压 + 点焊 | 喷塑 |
| HS-CY1350-C | 高强钢 | 1.5 至 2.0 | 成形 + 机器人焊 | 电泳 |
| HS-CY1350-D | 6061 铝 | 2.0 至 4.0 | 冲压 + 铆接 | 阳极氧化 |
先查焊接工装定位与焊接顺序。热变形可通过调整焊接顺序和加冷却等待时间控制,已变形的做校正后再检。
可以,按半成品供货。但焊接变形责任归属需在合同里写清。
电泳覆盖内腔好、耐盐雾强,适合底盘件;喷塑外观好、换色灵活,适合外露件。
密封件、橡胶轮、冲压件与杂件均可按图或按样件报价,常规件三个工作日内给方案。
 冲压