 河北豪仕多橡塑科技有限公司SEALS · RUBBER WHEELS · STAMPING
咨询与报价0319-438 6168
河北豪仕多橡塑科技有限公司SEALS · RUBBER WHEELS · STAMPING
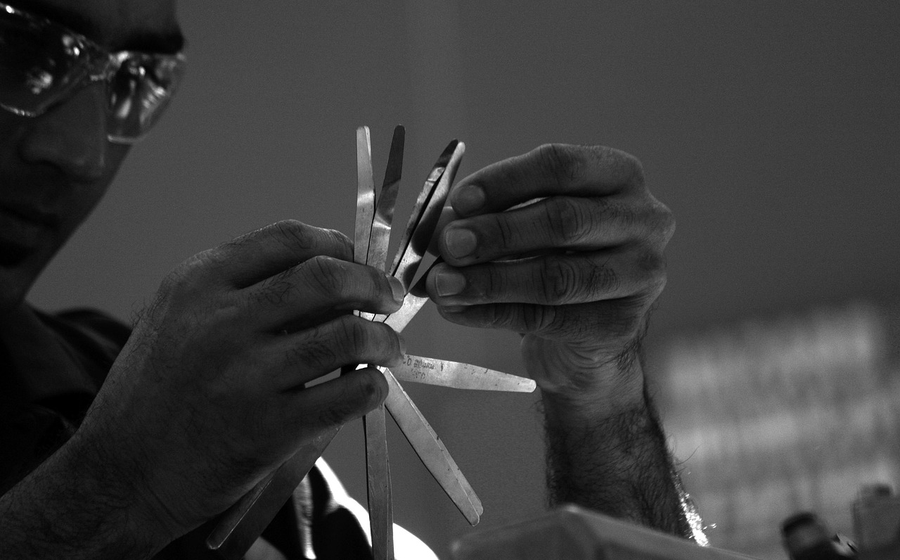
四月上旬,密封件车间完成了检验工位的改造。改造后,每一批骨架油封在下线时都要过三道检查:唇口过盈量、胶体硬度、外观与骨架粘合。检验结果不再记在纸质流转卡上,而是随批次号录入系统。
油封的失效往往是渐进的。唇口过盈量差 0.05 毫米,装到转速高的轴上,可能两周才开始渗油,等到客户发现时,整批件已经装到整机上了。过去按 GB/T 2828 抽检,样本量有限,边缘批次的偏差容易被漏掉。改成全检后,单批检验时间增加了约 40 分钟,但批次之间的数据可以连起来看,工艺漂移能提前发现。
第一道是唇口过盈量,用投影仪测唇口内径与理论值的差值,控制在图纸公差的中值附近;第二道是硬度,按 GB/T 531.1 用邵氏硬度计在胶体指定位置取三点,取中位数;第三道是外观与粘合,目视检查唇口有无缺胶、气泡与修边残留,再按批次做剥离抽检,粘合面不允许整圈脱开。
每批的检验数据与混炼胶批次号、硫化曲线、模具编号绑在一起。客户拿到货后如果出现异常,报批号就能查到当时的胶料牌号、硫化温度与操作班组。对内部来说,连续三批唇口过盈量向同一方向漂移,就说明模具或硫化参数需要调整,不必等到客户投诉再回头查。
本条记录的时间为 2026 年 4 月 16 日,涉及的产品与工艺参数如与客户技术协议不一致,以协议为准。需要对应批次的检验记录或样品,可通过联系我们页面留言。
密封件、橡胶轮、冲压件与杂件均可按图或按样件报价,常规件三个工作日内给方案。